
 中文简体

Una sola válvula de alivio de seguridad accionada por resorte de tamaño insuficiente en un tambor de vapor puede forzar a toda una planta de energía a desconectarse. Ese dispositivo, no más grande que un maletín, soporta toda la carga de protección contra sobrepresión. Sin embargo, la mayoría de los ingenieros de adquisiciones dedican menos del 10% de su tiempo de selección a la propia válvula de alivio, hasta que una falla catastrófica la convierte en una crisis de tiempo completo. Esta guía resume el proceso de decisión en cinco pasos prácticos: comprender el principio de funcionamiento, comparar tipos de válvulas, decodificar los requisitos de ASME y API, combinar materiales con los fluidos de proceso y cuantificar el costo total de propiedad.
Cómo funcionan las válvulas de alivio de seguridad con resorte
Una válvula de alivio de seguridad accionada por resorte equilibra un resorte helicoidal comprimido contra la presión del proceso que actúa sobre un disco. La precarga del resorte determina el punto de apertura. Cuando la presión del sistema excede esa presión establecida, el disco se levanta y la válvula se descarga. La relación es sencilla: Resorte_F = Conjunto_P × Disco_A , donde A_disc es el área efectiva del disco expuesta a la presión de entrada. Una vez que el disco se levanta, un área más grande (a menudo toda la cara del disco) queda expuesta al fluido que fluye, creando una característica de apertura rápida común en las válvulas de seguridad para fluidos comprimibles.
La secuencia sigue un ciclo predecible. A medida que la presión supera el punto de ajuste, el disco comienza a abrirse. En un servicio de gas o vapor, el aumento repentino del área expuesta empuja el disco a abrirse completamente entre un 3% y un 5% por encima del punto de ajuste. Las válvulas de servicio de líquidos, sin embargo, utilizan una apertura más gradual porque el fluido es incompresible y una elevación repentina y completa puede provocar un golpe de ariete destructivo. Una vez que el evento de sobrepresión disminuye, la válvula se vuelve a asentar cuando la presión del sistema cae por debajo del nivel de purga, generalmente entre un 2% y un 7% por debajo de la presión establecida para fluidos compresibles y entre un 10% y un 20% para líquidos.
Dos geometrías internas gobiernan el rendimiento: fuelles convencionales y equilibrados. Las válvulas convencionales tienen toda el área del disco expuesta a la presión de entrada, lo que las hace sensibles a la contrapresión en el lado de descarga. Los diseños de fuelle balanceado utilizan un elemento de fuelle para aislar el disco de la contrapresión, esencial cuando la salida de alivio se conecta a un cabezal abocardado común o a un sistema de purga cerrado. Muchas válvulas de alivio de seguridad accionadas por resorte se pueden convertir de convencionales a fuelles simplemente cambiando el módulo de resorte interno, una opción de actualización rentable en aplicaciones industriales abandonadas.
Válvulas accionadas por resorte, accionadas por piloto y de fuelle: una comparación lado a lado
Tres tecnologías de válvulas de alivio dominan el mercado y cada una sobresale bajo diferentes limitaciones. Los diseños con resorte siguen siendo los más comunes porque brindan una apertura total sin fuente de energía externa y toleran una contrapresión elevada cuando están equipados con un fuelle. Las válvulas operadas por piloto, por el contrario, utilizan una pequeña válvula piloto para detectar la presión aguas arriba y dirigir el medio del sistema para abrir la válvula principal. Esto ofrece una purga más ajustada (a menudo del 2%) y mantiene la capacidad casi total hasta el punto de ajuste. La desventaja es la complejidad: una válvula piloto agrega un filtro pequeño, una línea de detección y más rutas potenciales de fuga.
Las válvulas de fuelle, ya sea que se utilicen en configuraciones de resorte o piloto, agregan un fuelle metálico o elastomérico para proteger el resorte y la guía del fluido del proceso. Esto no es negociable en servicios corrosivos donde la contaminación del resorte por el producto causaría una desviación inmediata del punto de ajuste. A continuación, una comparación directa clasifica los parámetros clave para una aplicación típica de vapor de clase de 150 libras con orificio de 2 pulgadas:
| Parámetro | Con resorte (convencional) | Con resorte (fuelle) | Operado por piloto |
|---|---|---|---|
| Rango de purga | 5-7% | 5-7% | 2-3% |
| Límite de contrapresión (% del ajuste) | 10% | 50% | 70% |
| Coeficiente de descarga Kd | 0.975 | 0.975 | 0.975 |
| Fuga al 90% de la presión establecida | Cero (asiento de metal) | Cero (asiento de metal) | Zero (asiento blando o metálico) |
| Pérdida mínima de presión de entrada | 3% | 3% | 1% |
| Costo relativo instalado | 1,0× (valor inicial) | 1,4× | 2,2× |
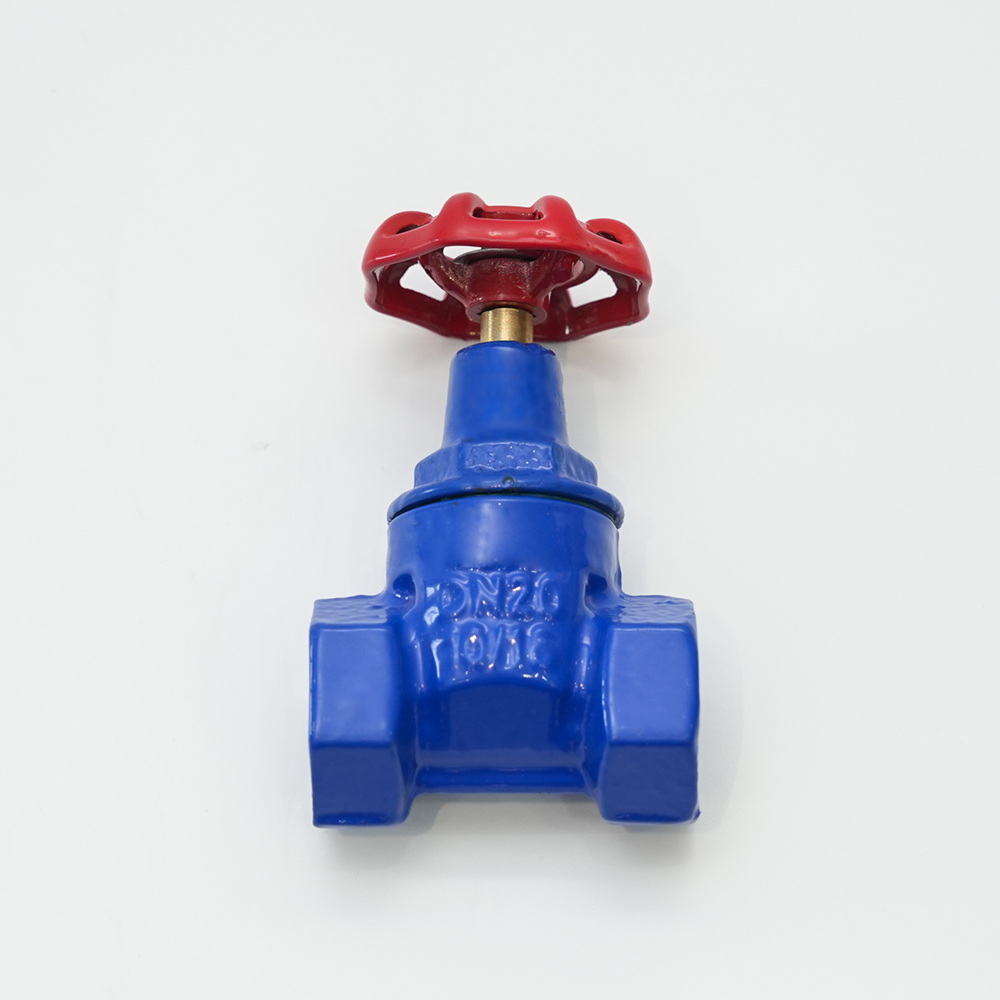
Para servicios de vapor y gas limpio con contrapresión estable, la válvula de fuelle con resorte ofrece el mejor equilibrio entre rendimiento y costo. En servicios de líquidos o aplicaciones que requieren una presión de asiento muy baja, una válvula operada por piloto vale la pena. La válvula de alivio de seguridad convencional cargada por resorte es la opción ideal para pilas de ventilación independientes y fluidos no corrosivos donde la contrapresión se mantiene por debajo del 10% de la presión establecida. Válvulas de alivio accionadas por resorte de hierro dúctil cumplen con este perfil para agua, líquidos no pulsantes y vapor de baja presión, brindando una protección sólida sin el costo adicional de los fuelles.
ASME Sección I versus Sección VIII: Qué es diferente para las válvulas cargadas por resorte
La certificación ASME no es un pasaporte único: se divide en dos caminos paralelos con requisitos marcadamente diferentes. La sección I cubre las calderas; La Sección VIII regula los recipientes a presión. La distinción es más importante en la tolerancia de presión establecida, la ventana de aceptación de purga y el tipo de certificación de capacidad que debe tener la válvula. Elegir una válvula de la Sección VIII para un cabezal de caldera puede resultar en una instalación que no cumpla con las normas incluso si el número de modelo parece correcto.
| Requisito | ASME Sección I (Calderas) | ASME Sección VIII (Recipientes a presión) |
|---|---|---|
| Establecer tolerancia de presión | ±1% (o ±15 psi, lo que sea mayor) | ±3% (o ±2 psi para ≤70 psig) |
| Banda de aceptación de purga | 2 a 4 psi (o 2 a 4 %, según la regulación) | No es un mandato específico; normalmente 5-10% |
| Certificación de capacidad | La prueba de flujo de elevación total según UG-131 debe ser presenciada por un observador designado por ASME | Se acepta la prueba de capacidad de la Oficina de Ingeniero Licenciado (OLE); menores gastos administrativos |
| Población de válvulas por vaso | Mínimo una válvula; Se permiten múltiples válvulas solo si la capacidad combinada satisface la demanda. | Se permiten múltiples válvulas; Se permiten presiones de ajuste escalonadas hasta el 105 % de la MAWP. |
| Restricciones materiales | Se desaconsejan las carrocerías de acero al carbono con adornos de bronce por encima de los 406 °F; Hierro fundido prohibido para salidas de sobrecalentadores. | Opciones de materiales más amplias; hierro fundido permitido hasta las clasificaciones de clase 125 y 250 |
Se debe instalar una válvula de alivio de seguridad accionada por resorte estampada con la Sección I dentro de los dos pies de la boquilla de la caldera sin que intervenga ninguna válvula de aislamiento. Las válvulas de la Sección VIII se pueden colocar más abajo, pero un error común es instalar una válvula de la Sección I en un recipiente separador aguas abajo. El desajuste provoca una infracción durante la inspección jurisdiccional, que a menudo requiere un reemplazo de emergencia de la válvula. Para sistemas que operan justo en el límite, como un gran tanque de almacenamiento de agua caliente en una planta de calefacción urbana, muchos ingenieros optan por la certificación de la Sección I para obtener un margen de seguridad adicional, incluso si no es estrictamente necesario.
Guía de selección de materiales: válvulas de acero al carbono, acero inoxidable y revestidas de PTFE
El material del cuerpo y del revestimiento de una válvula de alivio de seguridad accionada por resorte determina si sobrevive al primer lote de producto corrosivo o falla silenciosamente en unas semanas. Tres grupos de materiales cubren el 90 % de las aplicaciones industriales: acero al carbono (ASTM A216 WCB), acero inoxidable (ASTM A351 CF8M) y hierro dúctil revestido de PTFE. La decisión depende de la temperatura, la velocidad de corrosión y si el fluido del proceso puede tolerar una contaminación menor de hierro.
| Medio de servicio | Acero al carbono (WCB) | Acero inoxidable CF8M (equivalente a 316L) | Hierro dúctil revestido de PTFE |
|---|---|---|---|
| Vapor saturado a 200°C | Sí; Vida útil de 20 años si el pH del condensado >7 | Sí; No hay beneficio adicional a menos que haya cloruros presentes. | No; temperatura máxima de servicio 150°C |
| Ácido clorhídrico al 30% a 25°C | No; tasa de corrosión >5 mm/año | No recomendado; picaduras en ácido estancado | Sí; contacto cero metal |
| Nitrógeno seco, 300 psig, ambiente | Sí; sin problemas de corrosión | Sí; sobre especificaciones, mayor costo | No es necesario |
| Hidróxido de sodio 20% a 80°C | Sí; Es posible que se produzcan fisuras por corrosión bajo tensión por encima de 50 °C si hay tensión residual presente. | Sí; excelente resistencia | Sí; pero verifique la tasa de permeación de NaOH a temperatura |
| Agua desionizada a 90°C | Sí; La recogida de hierro puede ser inaceptable para la electrónica. | Sí; preferido para sistemas ultrapuros | Sí; Adecuado pero limitado a aplicaciones de baja presión. |
El acero al carbono sigue siendo la opción predeterminada para vapor, aire y líquidos neutros a temperaturas moderadas. Su costo por libra instalada es el más bajo y los repuestos están disponibles universalmente. El uso de acero inoxidable es obligatorio siempre que el proceso no pueda tolerar la contaminación por hierro o cuando haya cloruros superiores a 50 ppm. Válvulas revestidas de PTFE, como válvulas de compuerta de hierro dúctil con revestimiento completo de fluoropolímero, elimina por completo la exposición del metal, pero requiere una reducción de la temperatura y la presión, generalmente el 10 % de la presión de trabajo en frío a 150 °C. Para flujos de residuos de ácidos agresivos o de productos químicos mixtos, la opción con revestimiento a menudo se amortiza en seis meses al evitar el reemplazo trimestral de válvulas.
Mejores prácticas de instalación: 5 errores críticos que se deben evitar
Incluso la válvula de seguridad accionada por resorte mejor calibrada funciona mal cuando se instala incorrectamente. Años de auditorías de plantas revelan cinco errores recurrentes que comprometen la capacidad de alivio o aceleran el desgaste.
- Orientación no vertical. Una válvula de alivio de seguridad accionada por resorte debe montarse dentro de 2 grados de la vertical verdadera. Cualquier valor superior a 3 grados hace que el disco se atasque contra la guía, lo que retrasa la apertura y aumenta la purga. Instale un soporte de montaje con un nivel de burbuja integrado o utilice una herramienta de alineación láser antes de apretar los pernos de la brida.
- La contrapresión de la tubería de descarga excede el 10% de la presión establecida. En una válvula convencional, la contrapresión se suma directamente a la fuerza de cierre del disco, elevando el punto de ajuste real. Si el cabezal de descarga se conecta a un sistema de antorcha que funciona a 15 psig durante una purga, una válvula configurada a 100 psig se abre efectivamente a 115 psig. La solución es cambiar a una válvula equipada con fuelle o sobredimensionar la línea de descarga para mantener la contrapresión por debajo del 10% del ajuste.
- Pérdida de presión de entrada superior al 3%. El Código (ASME VIII) requiere que la pérdida de presión no recuperable entre el recipiente y la entrada de la válvula no exceda el 3% de la presión establecida. Las líneas de entrada largas y de tamaño insuficiente o un filtro de paso total sin derivación de purga pueden exceder fácilmente el 5 % de pérdida, lo que provoca que la válvula vibre, un rápido ciclo de apertura y cierre que golpea el asiento y el disco. Aumente el diámetro del tubo de entrada en un tamaño o acorte la pieza del carrete para mantenerse dentro del límite.
- La válvula de bloqueo se dejó cerrada sin querer. Cualquier válvula de cierre instalada entre el recipiente protegido y la entrada de la válvula de alivio debe cerrarse con llave o sellarse para abrirse e inspeccionarse mensualmente. Un solo bloqueo fallido ha provocado múltiples explosiones de calderas documentadas en historias de casos de ASME. Utilice un sensor de proximidad conectado al DCS de la sala de control si es posible.
- Mezclar materiales de resorte con ambientes incompatibles. El acero para resortes estándar (cromo-silicio) se corroe rápidamente en servicio con H2S por encima de 50 ppm, lo que provoca relajación del resorte y desviación de los puntos de ajuste. En servicio amargo, especifique resortes Inconel X-750 o Hastelloy C-276. El sumador de 600 dólares protege una válvula de 6.000 dólares y, lo que es más importante, el recipiente de un millón de dólares que hay detrás de ella.
Solución de problemas de fallas comunes: fugas, vibraciones y desgaste del asiento
Cuando una válvula de alivio de seguridad accionada por resorte comienza a tener fugas al 85% de la presión establecida o vibra durante una prueba, la causa principal casi siempre es mecánica, no un error de calibración. La resolución sistemática de problemas sigue una cadena lógica: fugas en el asiento, inestabilidad del disco (vibración) y luego degradación del material.
| Síntoma | Causa más probable | Acción correctiva |
|---|---|---|
| La válvula tiene fugas por debajo de la presión establecida a temperatura ambiente | Partícula extraña atrapada entre el asiento y el disco; o desalineación del asiento después del ciclo térmico | Realice torsión en caliente del traslape del asiento de la boquilla; Lave la entrada con nitrógeno. Si la fuga persiste, inspeccione la planitud del asiento bajo una luz azul y vuelva a pulir o reemplazar el disco. |
| La válvula vibra o vibra durante el servicio de líquido | La pérdida de presión de entrada supera el 3% (consulte el error de instalación n.° 3) o el mecanismo de disco/elevación resuena con la pulsación del sistema | Aumentar el diámetro de la línea de entrada; agregue un amortiguador de pulsaciones o un resorte más suave con una banda de purga más ancha. Para el ruido persistente del líquido, considere la posibilidad de convertirlo en un disco con asiento blando para aumentar la amortiguación. |
| Asiento erosionado con rayas trefiladas | Cavitación durante la apertura parcial en servicio líquido; o evaporación de condensado en líneas de vapor | Instale un regulador de contrapresión aguas abajo para mantener una contrapresión mínima y evitar la cavitación. Actualice a un asiento y disco de revestimiento duro Stellite 6. |
| El punto de ajuste del resorte ha bajado >5% | Fatiga del resorte o relajación del estrés, a menudo debido a la exposición a temperaturas superiores a la clasificación del resorte (generalmente 450 °F para cromo-silicio) | Reemplace el resorte con una aleación de alta temperatura (Inconel 718). Verifique que la ventilación del capó evite la absorción de calor de las tuberías adyacentes. Restablezca y etiquete como testigo la presión establecida. |
| Rotura de fuelle (válvula de fuelle) | Agrietamiento por fatiga debido a ciclos excesivos de carrera completa; o ataque químico por condensado atrapado dentro del fuelle | Reemplace el elemento del fuelle. Agregue un orificio de drenaje en el capó para ventilar los líquidos atrapados. Considere aumentar la frecuencia del servicio de inspección a cada seis meses. |
Después de cualquier reparación importante (lapear el asiento, reemplazar el resorte o cambiar el disco), la válvula debe restablecerse y probarse en un banco de pruebas certificado. Una simple prueba en banco con aire industrial no es suficiente para garantizar el cumplimiento. Una instalación de reparación certificada por ASME realizará una prueba completa de presión de ajuste y estanqueidad del asiento utilizando nitrógeno o vapor de acuerdo con los procedimientos originales del Código de Inspección de la Junta Nacional (NB-23). Muchas plantas programan una válvula de alivio de seguridad cargada por resorte de repuesto de forma rotativa, lo que permite el reemplazo en especie mientras la válvula extraída sale para su revisión, lo que minimiza el tiempo de inactividad del proceso.
Análisis de costos: costo total de propiedad de válvulas importadas versus válvulas nacionales
El precio de compra de una válvula de alivio de seguridad con resorte de 2 pulgadas oscila entre $ 400 y $ 3000, según los materiales y las certificaciones. Durante una vida operativa de 10 años, la compra inicial representa sólo entre el 12% y el 15% del costo total. Los cambios de servicios, repuestos y una sola interrupción no planificada eclipsan los ahorros en adquisiciones. Una verdadera comparación del TCO debe comparar el costo inicial, la disponibilidad de repuestos, el tiempo de respuesta del soporte técnico y los intervalos esperados entre revisiones.
| Componente de costo | Válvula importada (fuente típica del Lejano Oriente) | Válvula doméstica (p. ej., serie 500X) |
|---|---|---|
| Compra inicial de válvula | $1,200 | $1,800 |
| Piezas de repuesto (un juego de artículos blandos, resorte, disco) | $900 (plazo de entrega de 60 días) | $450 (almacenamiento en el país) |
| Inspección y recertificación anual (2 ciclos en 5 años) | $600 (enviado a un laboratorio externo; plazo de entrega de 4 semanas) | $400 (centro de servicio local certificado; plazo de entrega de 5 días) |
| Costo de interrupción no planificada: suponiendo una falla en 5 años (mano de obra perdida en producción, 36 horas) | $14,000 (el retraso en las piezas de repuesto extiende la interrupción) | $8,000 (el envío urgente de piezas reduce la interrupción en 18 horas) |
| Soporte técnico (llamadas de ingeniería, asesoría en campo) | $0 (soporte por correo electrónico limitado, barrera del idioma) | $0 (respuesta directa del ingeniero dentro de 4 horas) |
| TCO total en 5 años | $16,700 | $10,650 |
La opción nacional muestra un costo total un 36% menor a pesar de un precio inicial un 50% más alto. El factor de oscilación es el tiempo de inactividad: una sola interrupción de 36 horas causada por la falta de una pieza de repuesto anula 15 años de ahorro en el precio de compra. En una planta química que produce 5.000 dólares por hora de producto, las matemáticas se vuelven aún más desiguales. Muchos gerentes de confiabilidad de planta ahora exigen un inventario local de una válvula de repuesto completa por servicio crítico, almacenada en el sitio o en un almacén regional con una garantía de 24 horas. Esta estrategia se combina eficazmente con válvulas de compuerta con bridas de acero inoxidable para aislamiento y un patín de válvula de alivio dedicado, lo que garantiza que una falla de una sola unidad nunca aísle la capa de protección.