
 中文简体

Cuando se especifica una válvula para una línea de proceso crítica, la diferencia entre un cierre confiable y un cruce peligroso a menudo se reduce a unos pocos mililitros de fuga por minuto. La prueba de fugas de válvulas es la verificación sistemática de que una válvula puede contener el fluido del proceso bajo presión, tanto para evitar que escape a la atmósfera como para que pase a través del elemento de cierre cerrado. Esta guía explica las dos rutas de fuga fundamentales, los métodos de prueba utilizados en la fabricación y el mantenimiento, los estándares industriales clave que encontrará en las especificaciones técnicas y cómo utilizar este conocimiento para evaluar el programa de garantía de calidad de un proveedor.
¿Qué es la prueba de fugas de válvulas y por qué es importante?
La prueba de fugas de válvulas es la aplicación controlada de un medio de prueba a una válvula para verificar la integridad de su límite de presión y la efectividad de su mecanismo de cierre. Se realiza para confirmar que una válvula cumple con los requisitos de solidez metalúrgica, calidad de fabricación y desempeño funcional antes de entrar en servicio.
La fuga en una válvula se divide en una de dos categorías:
- Fuga externa —medio que se escapa del interior de la válvula al entorno circundante a través del cuerpo, el casquete, los sellos del vástago o las juntas de las juntas. Este tipo siempre es inaceptable en cualquier cantidad.
- Fuga interna —medio que pasa del lado de alta presión al lado de baja presión a través del elemento de cierre cerrado (disco, bola, compuerta o tapón). Este tipo se rige por límites de aceptación que varían según el tipo de válvula, el material de sellado y el estándar aplicable.
Las fugas incontroladas tienen consecuencias operativas directas. Una válvula de aislamiento con fugas en un tren de intercambiadores de calor obliga a paradas no programadas de la planta. Una válvula de vapor que pasa desperdicia energía continuamente. En el servicio de hidrocarburos o medios tóxicos, cualquiera de las rutas de fuga se convierte en un problema de cumplimiento ambiental y de seguridad del personal. Por estas razones, las pruebas de fugas no son una formalidad: son la puerta de calidad principal entre el diseño de una válvula y su implementación en el campo. Las normas API 598 e ISO 5208 definen los procedimientos de prueba y los criterios de aceptación a los que se hace referencia con mayor frecuencia en las especificaciones de válvulas en todo el mundo.
Prueba de carcasa frente a prueba de fugas del asiento: dos tipos de fugas
Los fabricantes y el personal de inspección evalúan las dos rutas de fuga de forma independiente, en una secuencia fija y según diferentes criterios de aceptación.
Prueba de carcasa (integridad del límite de presión)
La prueba de carcasa, también llamada prueba de cuerpo, verifica que las partes de la válvula que contienen presión (el cuerpo, el casquete y sus juntas) puedan soportar una presión elevada sin fugas externas visibles. El agua es el medio de prueba típico. La presión de prueba suele ser 1,5 veces la presión nominal de la válvula a la temperatura especificada, de acuerdo con API 598. El criterio de aceptación es inequívoco: sin fugas visibles está permitido. Cualquier llanto, sudoración o formación de gotas en las superficies externas constituye un fracaso. Las válvulas grandes y de alta presión requieren tiempos de retención proporcionalmente más largos para permitir la estabilización de la presión y revelar una filtración lenta.
Prueba de fugas del asiento (estrechez del elemento de cierre)
La prueba de estanqueidad del asiento verifica la eficacia de sellado del elemento de cierre cerrado contra los anillos del asiento. Aquí es donde se deben examinar las afirmaciones de "fuga cero". La tasa de fuga aceptable depende de tres factores:
- Tipo de válvula —Las válvulas de compuerta y las válvulas de bola generalmente logran un cierre más hermético que las válvulas de mariposa con materiales de sellado similares.
- Material de sellado —Los asientos elastoméricos (EPDM, PTFE, nitrilo) pueden cumplir con fugas esencialmente cero según los criterios de asiento blando API 598, mientras que los asientos de metal con metal permiten tasas de fuga pequeñas pero mensurables.
- Estándar rector —API 598 especifica la fuga máxima permitida para cada tipo de válvula y tamaño nominal; ISO 5208 proporciona un conjunto más amplio de clases de tarifas que el comprador puede seleccionar.
La prueba de la carcasa debe completarse y aceptarse antes de que comience la prueba de fuga del asiento, porque un defecto en el límite de presión invalidaría cualquier medición posterior de fuga interna. Para ver un ejemplo de cómo la integridad del sellado afecta a una familia de productos específica, considere diseños de válvulas de retención de cierre lento , donde las fugas en el asiento impactan directamente en la prevención del reflujo y el control del golpe de ariete en los sistemas de bombeo.
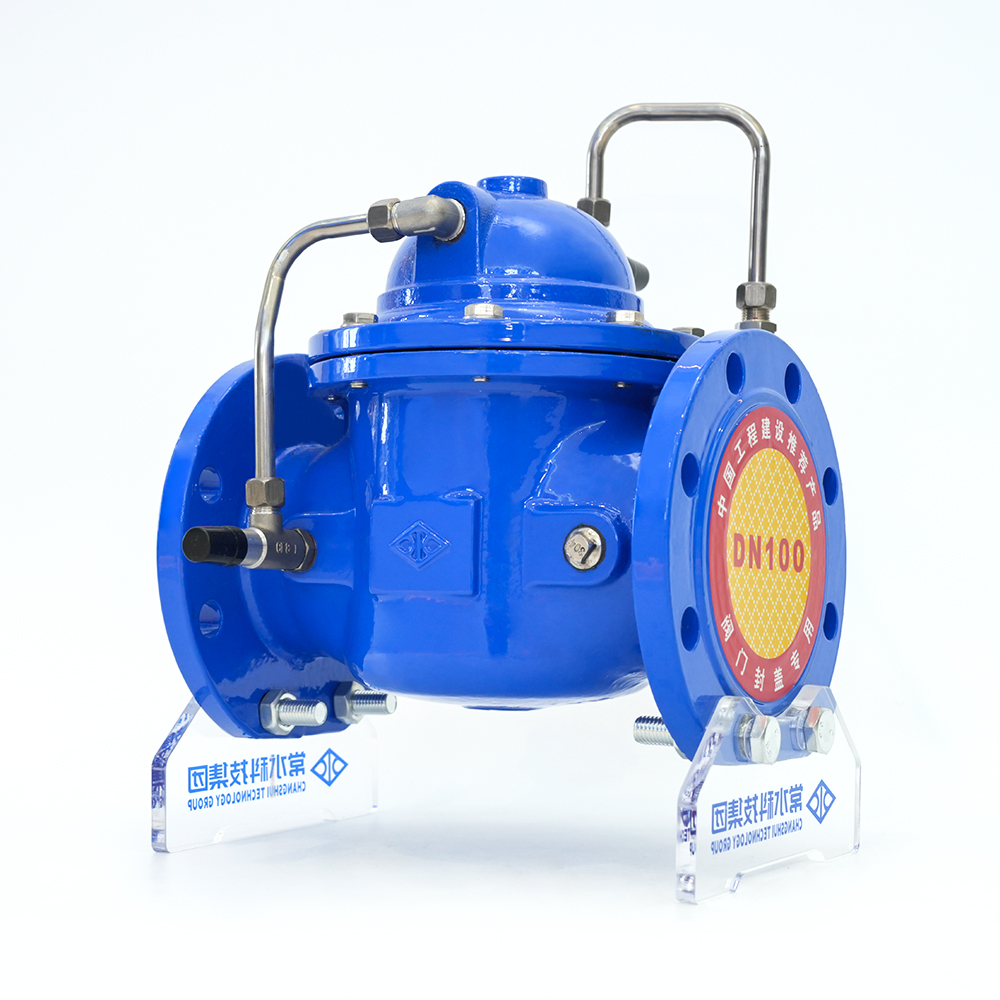 Proveedores de válvula de retención de cierre lento de hierro dúctil 300X-16Q, empresa OEM / ODM - Chan Changshui es un proveedor personalizado de válvula de retención de cierre lento de hierro dúctil 300X-16Q de China y una empresa de válvula de retención de cierre lento 300X-16Q OEM/ODM,... Ver producto →
Pruebas de fugas hidrostáticas versus neumáticas: elección del medio adecuado
La elección del medio de prueba (líquido o gas) tiene un impacto decisivo en la seguridad, la sensibilidad y la practicidad de la prueba. Ninguno de los métodos es universalmente superior; la selección correcta depende de la condición de servicio de la válvula, el umbral de detección de fugas requerido y el entorno de prueba.
| Parámetro | Pruebas hidrostáticas | Pruebas neumáticas |
|---|---|---|
| Medio típico | Agua, a veces con aditivos anticorrosivos. | Aire, nitrógeno o gas inerte. |
| Sensibilidad de detección de fugas | Moderado; flujo de líquido visible en orificios más grandes | Alto; El gas escapa a través de micropasos y es detectable con solución jabonosa. |
| Riesgo de seguridad | Bajo; La energía almacenada es mínima debido a la incompresibilidad del fluido. | Alto; el gas comprimido almacena una cantidad significativa de energía; el fracaso puede ser explosivo |
| Práctica de presión de prueba | Normalmente 1,5 × presión nominal | Normalmente 1,1 × presión nominal o inferior, según las salvaguardias procesales |
| Aplicación primaria | Pruebas de carcasa y asiento en fábrica para la mayoría de válvulas industriales | Servicio de oxígeno, sistemas de gas limpio y seco y donde esté prohibido el líquido residual. |
Para la mayoría de los tipos de válvulas en tuberías de agua, vapor, petróleo y gas, la prueba hidrostática es el método de fábrica preferido. El agua es barata, segura y de fácil eliminación. El principal inconveniente es la necesidad de secar y proteger las partes internas de la válvula después de las pruebas, particularmente para cuerpos de acero al carbono y hierro dúctil. Las pruebas neumáticas están reservadas para servicios donde no se puede tolerar la contaminación por humedad, como líneas de suministro de oxígeno, sistemas de gas de alta pureza o aplicaciones criogénicas. Si se requieren pruebas neumáticas, debe asegurarse de que el área de prueba esté barricada, que no haya personal y que la presión se eleve gradualmente con un suministro regulado. La mayor sensibilidad de las pruebas de gas también las convierte en el método elegido para detectar fugas muy pequeñas en asientos en aplicaciones de espectrometría de masas de helio, aunque estos métodos se utilizan normalmente para válvulas especializadas en lugar de productos industriales estándar.
Estándares clave de pruebas de fugas: API 598, ISO 5208 y más allá
Comprender la jerarquía de los estándares de pruebas de fugas le ayuda a especificar la prueba correcta para su aplicación y también le permite hacerle al proveedor las preguntas correctas sobre sus procedimientos de prueba de fábrica. Estos estándares difieren en alcance, presión de prueba, tiempos de retención y clasificaciones de fugas.
API 598 — Inspección y prueba de válvulas
API 598 es el estándar más utilizado para la inspección y prueba de válvulas de aislamiento: válvulas de compuerta, globo, bola, retención y mariposa. Especifica presiones de prueba (1,5 × clasificación para la carcasa, 1,1 × para el asiento), duraciones de retención y tablas de tasas de fuga. Para válvulas de asiento blando, API 598 requiere esencialmente cero fugas. Para válvulas con asiento metálico, se permite una pequeña tasa de fuga permitida, según el tamaño y tipo de válvula.
ISO 5208 — Válvulas industriales: pruebas de presión
ISO 5208 introduce un sistema de clasificación más granular con tasas de fuga designadas desde la Tasa A (sin fugas detectables) hasta la Tasa F y más allá. Esta flexibilidad permite al comprador seleccionar una tasa de fuga que coincida con sus requisitos de servicio, en lugar de aceptar un único valor predeterminado. Por ejemplo, la tasa A se especifica para aislamiento de alta integridad, mientras que la tasa D o E puede ser aceptable para servicios no críticos donde se puede tolerar un ligero llanto del asiento. La tarifa debe acordarse explícitamente y escribirse en las especificaciones de compra.
ASME B16.34 — Válvulas: Extremo bridado, roscado y soldado
ASME B16.34 define principalmente las clasificaciones de presión-temperatura y los estándares dimensionales para válvulas bridadas y roscadas. Contiene requisitos para las pruebas de la carcasa, pero no proporciona tablas completas de aceptación de fugas en los asientos. Por lo tanto, cuando una especificación cita ASME B16.34, los criterios de prueba de fugas del asiento generalmente se extraen de API 598 o ISO 5208 incorporados en la especificación del proyecto.
MSS SP-61 — Pruebas hidrostáticas de válvulas de acero
MSS SP-61 es un estándar de prueba establecido desde hace mucho tiempo para válvulas de acero. Su alcance es similar al de API 598. Existen ligeras diferencias en los tiempos de espera y los criterios de aceptación en comparación directamente con API 598. En la práctica, API 598 ha reemplazado a MSS SP-61 en la mayoría de las especificaciones modernas, pero es posible que aún encuentre MSS SP-61 en la documentación de proyectos heredados.
ANSI FCI 70-2: fuga en el asiento de la válvula de control
ANSI FCI 70-2 (también conocida como IEC 60534-4) se aplica a válvulas de control en lugar de válvulas de aislamiento. Define seis clases de fugas (Clase I a VI) que corresponden a diferentes construcciones de sellado, desde la Clase I (asiento metálico sin prueba especificada) hasta la Clase VI (asiento blando con fugas esencialmente nulas). Si especifica una válvula moduladora, esta norma reemplaza a API 598 como especificación que rige las fugas en el asiento.
Al seleccionar el estándar aplicable, considere el tipo de válvula (aislamiento versus control), el sector industrial (refinación, agua, productos químicos, energía) y las especificaciones del proyecto del comprador. Para válvulas de bola con bridas en aplicaciones API 598 , la prueba de fugas del asiento es un paso obligatorio de aceptación en fábrica que valida el rendimiento de sellado esperado por el comprador.
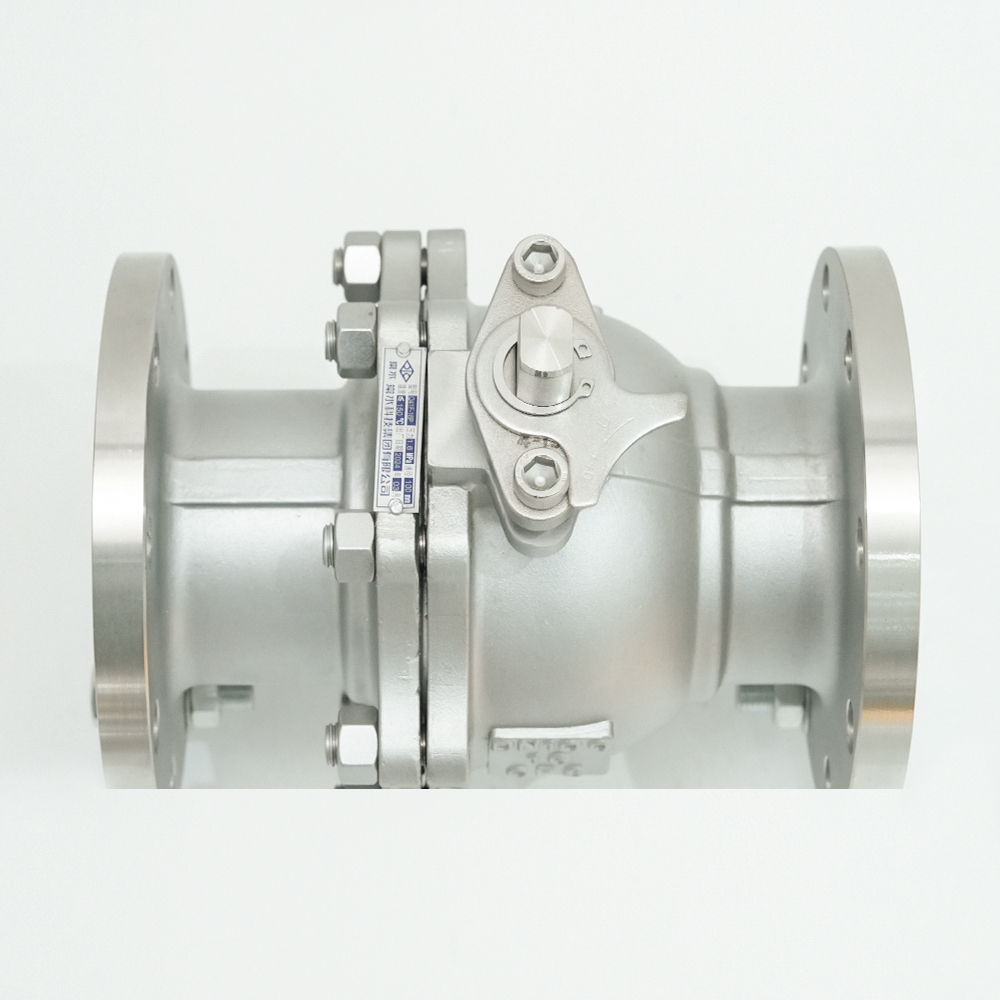 Proveedores de válvula de bola con brida de acero inoxidable Q41F-16P, empresa OEM/ODM - Changshu Changshui es un proveedor personalizado de válvula de bola con brida de acero inoxidable Q41F-16P de China y válvula de bola con brida de acero inoxidable OEM/ODM Q41F-16P com... Ver producto →
Procedimiento de prueba de fugas de válvulas paso a paso
Una prueba de fugas estándar de fábrica sigue una secuencia lógica que maximiza la probabilidad de detectar defectos y minimiza el riesgo de dañar la válvula. Los siguientes pasos reflejan la práctica común de la industria para pruebas hidrostáticas:
- Prepare la válvula. Retire todos los materiales extraños, incrustaciones, suciedad y virutas de mecanizado del interior de la válvula. Limpie las superficies de sellado con cuidado. Confirme que la válvula esté en la posición completamente cerrada.
- Montar y rellenar. Conecte la válvula al dispositivo de prueba con espacios en blanco o tapones en las bridas abiertas. Llene la cavidad de la válvula completamente con el medio de prueba, asegurándose de que todo el aire salga desde el punto más alto.
- Prueba de concha. Presurice la válvula al valor prescrito (normalmente 1,5 veces la presión nominal). Mantenga la duración requerida: API 598 especifica tiempos de espera que van desde 15 segundos para válvulas pequeñas (DN ≤ 50) hasta 120 segundos para válvulas grandes (DN ≥ 600). Inspeccione visualmente toda la superficie externa, incluidas las áreas del cuerpo, el capó y el sello del vástago. Cualquier fuga visible es motivo de rechazo.
- Despresurice y prepárese para la prueba del asiento. Purgue la presión, luego oriente la válvula de modo que el elemento de cierre esté posicionado para recibir el medio de prueba desde el lado requerido. Para válvulas bidireccionales, el fabricante puede realizar la prueba del asiento en una dirección si el diseño no tiene una dirección de asiento preferida.
- Prueba de estanqueidad del asiento. Vuelva a presurizar la válvula a la presión de prueba del asiento (normalmente 1,1 veces la presión nominal). Para válvulas de asiento blando, el criterio de aceptación es que no haya fugas visibles. Para válvulas con asiento metálico, recopile la fuga a través del respiradero aguas abajo y mídala con la tasa permitida por la norma vigente.
- Registre los resultados. Documente el medio de prueba, la presión de prueba, el tiempo de retención, las fugas observadas, la temperatura ambiente y el nombre del operador. Este registro es la base para el certificado de prueba de fábrica.
- Manejo post-prueba. Drene el medio de prueba, seque la cavidad de la válvula y aplique protección contra la corrosión cuando sea necesario. Para válvulas con asientos elastoméricos, asegúrese de que el agua residual no permanezca en contacto con el material de sellado durante períodos prolongados.
Errores y conceptos erróneos comunes en las pruebas de fugas de válvulas
Incluso con un procedimiento bien redactado, ciertos errores recurrentes pueden socavar la validez de una prueba de fugas. El conocimiento de estos obstáculos ayuda tanto a los fabricantes como a los inspectores a mantener la integridad de las pruebas.
Acortar el tiempo de espera para acelerar la producción
Una breve prueba de unos pocos segundos puede revelar una inundación obvia, pero no puede exponer de manera confiable una filtración lenta a través de una pequeña grieta o un asiento imperfecto. Los tiempos de espera especificados en API 598 e ISO 5208 existen para permitir que la presión se estabilice y las microfugas se vuelvan visibles. La desviación de la duración especificada debe tratarse como una falla del proceso, no como una mejora de la eficiencia de la producción.
Confundir la sensibilidad del medio de prueba con las condiciones de servicio
Las pruebas hidrostáticas con agua son menos sensibles que las pruebas neumáticas cuando se realizan a presiones similares, porque la mayor viscosidad y tensión superficial del agua resisten el flujo a través de pasajes microscópicos. Esto no significa que la prueba hidrostática sea incorrecta (es el método correcto para la mayoría de las pruebas de fábrica), pero sí significa que una válvula que pasa una prueba de aire a baja presión aún puede fallar una prueba hidrostática a alta presión, y viceversa. El medio de prueba debe coincidir con el perfil de riesgo y la aplicación del servicio.
Pruebas sin limpiar las superficies de sellado
La arena, los residuos de mecanizado o las incrustaciones en el asiento de una válvula pueden enmascarar una ruta de fuga, lo que produce un resultado falso de "aprobación" que desaparece sólo después de que la válvula está en servicio y se eliminan los residuos. La limpieza de las superficies internas y las caras de sellado es un requisito previo obligatorio, no un paso opcional.
Ignorando la distinción entre pruebas de carcasa y asiento
Una válvula que pasa una prueba de carcasa no está calificada para la estanqueidad del asiento, y una válvula que pasa una prueba de asiento a baja presión no ha demostrado la integridad de su límite de presión. Cada prueba verifica una propiedad diferente y tiene su propio umbral de aceptación.
Pasando por alto los efectos de la temperatura en la presión de prueba
Las presiones de prueba hidrostáticas se establecen para una temperatura de referencia. Si el líquido de prueba se calienta durante la prueba (por energía de bombeo o condiciones ambientales), la presión puede aumentar por encima del valor previsto. Por el contrario, un líquido refrigerante puede provocar una caída de la presión indicada, lo que provocaría un falso fallo. Deje que el sistema se estabilice antes de registrar la presión.
Cómo las pruebas de fugas de válvulas afectan la calidad de las válvulas y la selección de proveedores
El rigor del programa de pruebas de fugas de un fabricante es un indicador directo de su cultura de calidad general. Un proveedor que realiza pruebas de acuerdo con un estándar reconocido, documenta los resultados completamente y puede explicar sus criterios de aceptación probablemente aplicará el mismo rigor a la selección, el mecanizado y el ensamblaje de materiales.
Al evaluar a un fabricante de válvulas, debe solicitar algo más que una declaración genérica de "probado según API 598". Un informe de prueba de fábrica creíble incluye:
- La norma específica (API 598, ISO 5208) y la edición a la que se hace referencia;
- La presión de prueba aplicada y el tiempo de espera tanto para las pruebas de carcasa como de asiento;
- La tasa de fuga medida para la prueba del asiento, en lugar de simplemente una notación de "aprobado/reprobado";
- El medio de prueba y la temperatura ambiente durante la prueba;
- La identificación del operador y la fecha de la prueba.
Los fabricantes con laboratorios metalúrgicos internos, bancos de pruebas de válvulas exclusivos y equipos de análisis espectroquímicos suelen tener un control de procesos más estricto que aquellos que subcontratan las pruebas. Este es un punto práctico para los compradores. Cuando evalúas el potencial de un proveedor gama de válvulas de hierro dúctil , pregunte cómo funciona su protocolo de pruebas de fábrica, qué tasas de fuga mantienen para el stock estándar y si puede presenciar la prueba durante una visita de aceptación de fábrica. Un fabricante de renombre agradecerá ese escrutinio.
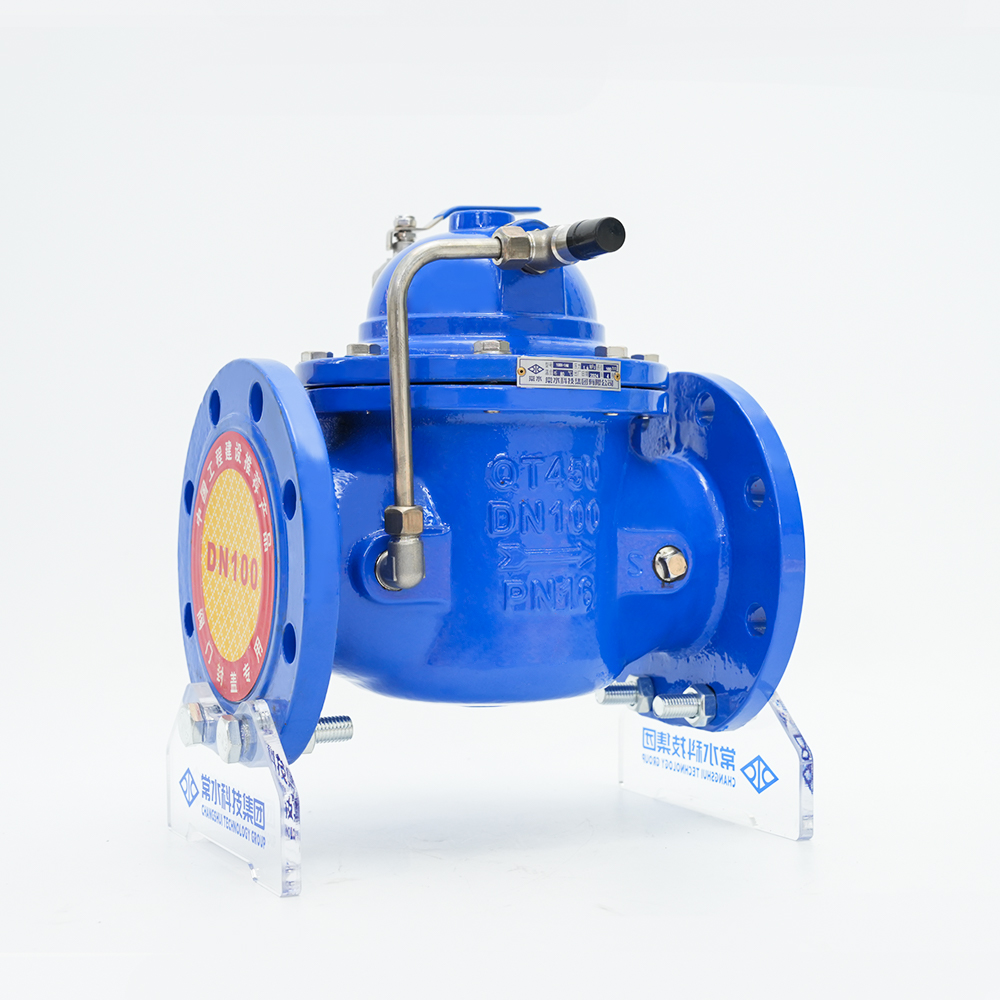 Fabricantes de válvulas de hierro dúctil, fábrica de válvulas de hierro fundido Changshui Technology Group Co., Ltd. es un fabricante de válvulas de hierro dúctil de China y una fábrica de válvulas de hierro fundido, ofrecemos hierro dúctil personalizado... Ver producto →
Conclusión: generar confianza mediante rigurosas pruebas de fugas
La prueba de fugas de válvulas es el puente práctico entre el diseño de una válvula y su rendimiento confiable en el campo. La distinción entre fugas externas (prueba de carcasa) y fugas internas (prueba de asiento) es fundamental, y la elección del medio de prueba (hidrostático o neumático) debe coincidir con los requisitos de servicio y las limitaciones de seguridad de la aplicación. Los estándares que encontrará con más frecuencia (API 598, ISO 5208, ASME B16.34, MSS SP-61 y ANSI FCI 70-2) desempeñan cada uno un papel distinto a la hora de regular los procedimientos de prueba y los criterios de aceptación.
Las pruebas no terminan en la puerta de la fábrica. Las válvulas instaladas en servicios críticos deben volver a probarse periódicamente como parte de un programa de mantenimiento preventivo, particularmente después de la reparación o el desmontaje. Los mismos principios de superficies de sellado limpias, presión de prueba correcta y criterios de aceptación documentados se aplican en el entorno del taller como en la planta de producción.
Cuando adquiera válvulas, utilice sus conocimientos sobre pruebas de fugas como parte de su lente de evaluación de proveedores. Solicite documentación de prueba clara, verifique que los criterios de aceptación establecidos se alineen con sus necesidades de servicio y permanezca atento a las señales de calidad que proporciona el programa de prueba del fabricante. Una válvula que ha pasado una prueba de fugas bien realizada es una válvula en la que puede confiar la seguridad de su gente y la continuidad de su proceso.